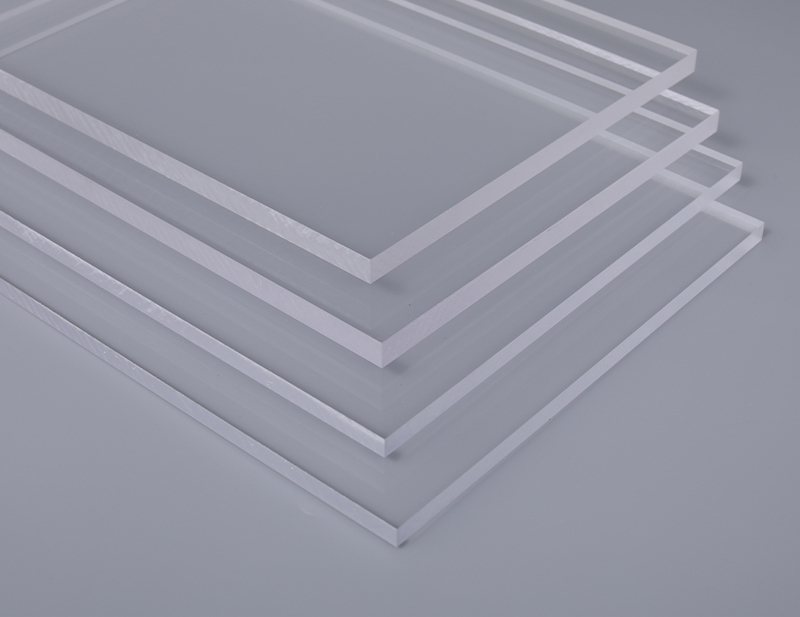
O acrílico fundido é a qualidade dos fabricantes que cortam, fresam, perfuram e polim: produz aparas limpas, não amolece, tampouco adere à ferramenta de corte, deixa arestas nítidas na gravação e proporciona verdadeira transparência ótica no polimento a chama. A folha extrudida nos mesmos processos amolece, ferve atrás da ferramenta e deixa uma aresta baça. Em contrapartida, a tolerância de espessura é de aproximadamente ±10%, inerente ao processo de fundição.
Quando é necessário o acrílico fundido?
| Item | Especificação |
|---|---|
| Espessura | 0,1–20 mm |
| Largura máxima | Até 2.100 mm |
| Comprimento | Comprimentos sob medida |
| Transmissão de luz | Transmissão de luz até 90% |
| Temperatura de serviço | Faixa de serviço -40°C a 120°C |
| Classificação de fogo | Classe B1; ponto de ignição 580°C |
| Pedido mínimo | Pedido mínimo 100 m² ou 1 tonelada |
| Capacidade anual | Capacidade anual 20.000 toneladas |
| Matéria-prima | Resina virgem: Covestro, SABIC, Mitsubishi |
| Tolerância CNC | Tolerância CNC ±0,1 mm |
Se a sua oficina corta, fresar, perfura ou poli acrílico, deve indicar-se a qualidade fundida. A página de origem posiciona o acrílico fundido como a qualidade do fabricante: nos mesmos processos, a folha extrudida amolece, ferve atrás da ferramenta de corte e deixa uma aresta baça. As peças maquinadas por CNC e os protótipos, as letras e formas cortadas a laser e com fresadora, os prémios gravados, a sinalética e as placas, as montras e caixas coladas, o fabrico de secções espessas, os tanques e os aquários são aplicações típicas. Em suma, se o comportamento à maquinação está no centro da decisão de compra, a qualidade correta é a fundida.
O que é o processo de fundição e porque faz diferença?
O acrílico fundido é polimerizado entre placas de vidro, em vez de ser forçado através de um molde. O elevado peso molecular resultante é o que os fabricantes compram efetivamente: esta estrutura produz aparas limpas sem aderência durante a maquinação, deixa arestas nítidas na gravação e proporciona verdadeira clareza ótica no polimento a chama. O processo também define a tolerância, porque o controlo da espessura não pode ser tão apertado como o de um molde. O que distingue a fundição da extrusão não é o método de produção, mas o resultado desse método na mesa de maquinação.
Que valores publica a Plastura para o acrílico fundido?
Publicamos os seguintes valores: processo, fundição em célula entre placas de vidro; espessura 2–30 mm; tolerância de espessura de aproximadamente ±10%, inerente à fundição; larguras padrão de 1220 mm e 1830 mm, com outras larguras por encomenda; comportamento à maquinação excelente, com aparas limpas e sem aderência; polimento a chama disponível, que dá uma aresta opticamente transparente; corte a laser disponível, que deixa uma aresta baça característica; resistência química melhor que a da extrusão; cores transparente, opala, fosco e a gama completa de cores. Para o acrílico fundido, estas descrições são informação de produto de primeira parte; a qualidade do pedido deve ser verificada com amostra e dados técnicos.
Como escolher entre fundição e extrusão?
A página de origem compara as duas na mesa de oficina. A tolerância de espessura é larga na fundição (±10%) e apertada na extrusão (±5%). A maquinação é excelente na fundição e média na extrusão: a altas velocidades amolece e adere. A aresta de corte a laser é baça na fundição e transparente e polida na extrusão. A janela de termoformação é mais larga na fundição; a extrusão é mais estreita mas mais fácil a baixa temperatura. A resistência química é melhor na fundição e o custo é mais elevado. A linha da tolerância surpreende os compradores: se o processo depender da espessura exata, como nos encaixes de ranhura ou nas bolsas de envidraçamento de precisão, a extrusão é a melhor escolha, apesar de ser mais difícil de maquinar.
Limites de maquinação, polimento a chama e corte a laser
Na maquinação, o acrílico fundido produz aparas limpas e não amolece, tampouco adere à ferramenta de corte; isto significa arestas limpas nas operações de CNC e fresadora. O polimento a chama pode ser feito e produz uma aresta opticamente transparente; para peças de montras e tampos de mesa que exigem aresta brilhante, este passo final é importante. O corte a laser também pode ser feito, mas a aresta adquire um aspeto baço característico; se for necessária uma aresta a laser com aspeto polido e transparente, a extrusão é a melhor escolha. Nas operações de gravação esperam-se arestas nítidas. O resultado da aresta de cada processo deve ser verificado na amostra, com a qualidade proposta e os parâmetros do processo.
Como gerir a expectativa de tolerância de espessura?
Na folha fundida, uma tolerância de aproximadamente ±10% é normal em todo o mundo; a página de origem sublinha que não é um defeito de qualidade, mas uma característica do processo. Se for necessária espessura precisa, há dois caminhos: encomendar extrusão ou solicitar maquinação até à espessura. Se processos como encaixes de ranhura, bolsas de envidraçamento de precisão ou ligações de travamento forem sensíveis à variação de espessura, isso deve ser escrito antes do orçamento. As tolerâncias críticas devem ser assinaladas no desenho e indicadas como condição de aceitação; assim evitam-se surpresas na produção em série.
O que verificam a amostra e o orçamento?
Na encomenda de acrílico fundido, o ponto de partida publicado é 100 m² ou 1 tonelada; os preços são apresentados em USD com forma de entrega FOB, CIF ou DDP. As dimensões e cores padrão de stock do acrílico fundido ficam normalmente prontas em 7–10 dias; para maquinação CNC acrescem 3–7 dias. Para um orçamento correto de acrílico fundido devem escrever-se a espessura, a medida final, o requisito de cor ou superfície, a quantidade e a necessidade de corte ou conformação. A amostra verifica o comportamento à maquinação e os resultados da aresta; não prova sozinha as características do processo, como a tolerância de ±10%. A aceitação deve ligar-se à amostra mais os dados técnicos do pedido.
Informações necessárias para o orçamento
- As descrições da Plastura sobre o acrílico fundido são informação de produto de primeira parte; não são relatório de laboratório independente nem resultado de lote encomendado.
- A tolerância de espessura de ±10% é inerente ao processo de fundição; se for necessária espessura precisa, recomenda-se extrusão ou maquinação até à espessura.
- A fotografia demonstrativa não prova o processo de fundição; o processo e a tolerância são verificados com dados técnicos escritos.
- espessura, tolerância e medida final
- cor e superfície (transparente, opala, fosco)
- âmbito de maquinação (CNC, laser, polimento a chama)
- desenho e tolerância crítica
- quantidade e local de entrega
- forma de entrega (FOB/CIF/DDP)
Se a transparência ótica for prioritária, consulte a qualidade transparenteCompare a qualidade opala para aplicações de iluminaçãoConsulte o âmbito do corte CNC e laserAvalie os processos de dobragem e termoformaçãoDefina o plano de tolerância e aceitação de amostrasSolicite um orçamento técnico para acrílico fundido
Prova visual