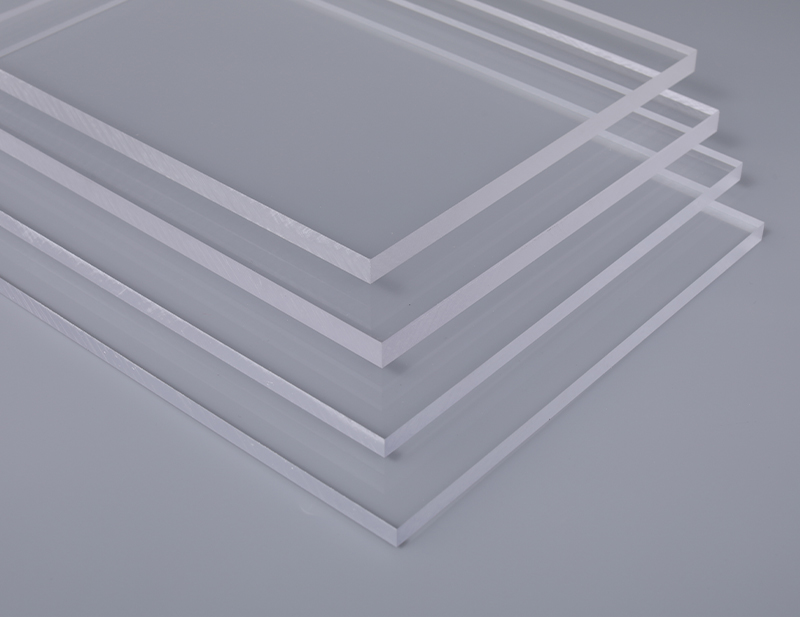
El acrílico de colada es la calidad de quienes cortan, fresan, taladran y pulen: genera viruta limpia, no se reblandece ni se pega a la herramienta de corte, deja cantos nítidos en el grabado y proporciona una verdadera transparencia óptica al pulirlo a la llama. La lámina extruida se reblandece en las mismas operaciones, se amontona detrás de la fresa y deja un canto mate. A cambio, la tolerancia de espesor es de aproximadamente ±10%, algo inherente al proceso de colada.
¿Cuándo es necesario el acrílico de colada?
| Elemento | Especificación |
|---|---|
| Grosor | 0,1–20 mm |
| Anchura máxima | Hasta 2.100 mm |
| Longitud | Largos a medida |
| Transmisión de luz | Transmisión de luz hasta 90% |
| Temperatura de servicio | Rango de servicio -40°C a 120°C |
| Clasificación al fuego | Clasificación B1; punto de ignición 580°C |
| Pedido mínimo | Cantidad mínima 100 m² o 1 tonelada |
| Capacidad anual | Capacidad anual 20.000 toneladas |
| Materia prima | Resina virgen: Covestro, SABIC, Mitsubishi |
| Tolerancia CNC | Tolerancia CNC ±0,1 mm |
Si su taller corta, fresa, taladra o pule acrílico, debe especificarse la calidad de colada. La página de origen posiciona el acrílico de colada como la calidad del fabricante: en las mismas operaciones, la lámina extruida se reblandece, se amontona detrás de la herramienta de corte y deja un canto mate. Las piezas y prototipos mecanizados con CNC, las letras y formas cortadas con láser y fresadora, los premios, rótulos y placas grabados, los escaparatismos y recintos encolados, la fabricación de gran espesor y los tanques y acuarios son aplicaciones típicas. En resumen, si el comportamiento de mecanizado está en el centro de la decisión de compra, la calidad correcta es la de colada.
¿Qué es el proceso de colada y por qué marca la diferencia?
El acrílico de colada se polimeriza entre placas de vidrio, en lugar de empujarse a través de una matriz. El alto peso molecular resultante es lo que los fabricantes compran realmente: esta estructura genera viruta limpia sin pegajosidad durante el mecanizado, deja cantos nítidos en el grabado y proporciona una verdadera claridad óptica al pulir a la llama. El proceso también determina la tolerancia, porque el control del espesor no puede ser tan estricto como el del molde. Lo que distingue la colada de la extrusión no es el método de producción, sino el resultado de ese método en la mesa de mecanizado.
¿Qué valores publica Plastura para el acrílico de colada?
Plastura publica estos valores: proceso, colada en celda entre placas de vidrio; espesor de 2–30 mm; tolerancia de espesor de aproximadamente ±10%, inherente a la colada; anchos estándar de 1220 mm y 1830 mm, y otros anchos bajo pedido; comportamiento de mecanizado excelente, con viruta limpia y sin pegajosidad; pulido a la llama disponible, que da un canto ópticamente transparente; corte láser disponible, que deja un canto mate característico; resistencia química superior a la de la extrusión; colores transparente, opal, esmerilado y gama completa. Para el acrílico de colada, estas descripciones son información de producto de primera parte (del propio fabricante); la calidad pedida debe verificarse con muestra y datos técnicos.
¿Cómo elegir entre colada y extrusión?
La página de origen compara ambas en la mesa del taller. La tolerancia de espesor es laxa en la colada (±10%) y estricta en la extrusión (±5%). El mecanizado es excelente en la colada y medio en la extrusión: a alta velocidad se reblandece y se pega. El canto del corte láser es mate en la colada y transparente y pulido en la extrusión. La ventana de termoconformado es más amplia en la colada; la extrusión es más estrecha pero más fácil a baja temperatura. La resistencia química es mejor en la colada y el coste es mayor. La línea de tolerancia sorprende a los compradores: si el proceso depende del espesor exacto, como en las uniones de ranura o las cavidades de acristalamiento de precisión, la extrusión es la mejor elección aunque sea más difícil de mecanizar.
Límites de mecanizado, pulido a la llama y corte láser
El acrílico de colada genera viruta limpia en el mecanizado y no se reblandece ni se pega a la herramienta de corte; esto significa cantos limpios en las operaciones CNC y de fresado. Puede pulirse a la llama y produce un canto ópticamente transparente; este paso final es importante para escaparatismos y piezas de mobiliario que requieren un canto brillante. También puede cortarse con láser, pero el canto adquiere un aspecto mate característico; si se necesita un canto láser con acabado transparente, la extrusión es la mejor elección. En las operaciones de grabado se esperan cantos nítidos. El resultado de canto de cada operación debe verificarse en la muestra con la calidad ofertada y los parámetros de proceso.
¿Cómo gestionar la expectativa de tolerancia de espesor?
Una tolerancia de aproximadamente ±10% es normal en todo el mundo en la lámina de colada; la página de origen subraya que no es un defecto de calidad sino una característica del proceso. Si se requiere un espesor preciso, hay dos vías: pedir extrusión o solicitar un mecanizado hasta el espesor. Si procesos como las uniones de ranura, las cavidades de acristalamiento de precisión o las uniones con bloqueo son sensibles a la variación de espesor, debe escribirse antes de la cotización. Las tolerancias críticas deben marcarse en el plano y fijarse como condición de aceptación; así no habrá sorpresas en la producción en serie.
¿Qué verifican la muestra y el presupuesto?
En un pedido de acrílico de colada, el punto de partida publicado es de 100 m² o 1 tonelada; los precios se dan en USD con condición de entrega FOB, CIF o DDP. Las medidas y colores de stock de acrílico de colada suelen estar listos en 7–10 días; el mecanizado CNC añade 3–7 días más. Para un presupuesto correcto de acrílico de colada deben indicarse el espesor, la medida final, el color o el requisito de superficie, la cantidad y la necesidad de corte o conformado. La muestra verifica el comportamiento de mecanizado y los resultados de canto; no demuestra por sí sola las características del proceso, como la tolerancia de ±10%. La aceptación debe vincularse a la muestra más los datos técnicos del pedido.
Información necesaria para la cotización
- Las descripciones del acrílico de colada de Plastura son información de producto de primera parte (del propio fabricante); no son un informe de laboratorio independiente ni el resultado de un lote de pedido.
- La tolerancia de espesor de ±10% es inherente al proceso de colada; si se requiere un espesor preciso, se recomienda la extrusión o el mecanizado hasta el espesor.
- La foto de ilustración no demuestra el proceso de colada; el proceso y la tolerancia se verifican con los datos técnicos por escrito.
- espesor, tolerancia y medida final
- color y superficie (transparente, opal, esmerilado)
- alcance del mecanizado (CNC, láser, pulido a la llama)
- plano y tolerancias críticas
- cantidad y lugar de entrega
- condición de entrega (FOB/CIF/DDP)
Si la transparencia óptica es prioritaria, examine la calidad transparenteCompare la calidad opal para aplicaciones de iluminaciónRevise el alcance del corte CNC y láserEvalúe las operaciones de plegado y termoconformadoDefina el plan de aceptación de tolerancia y muestrasSolicite un presupuesto técnico para acrílico de colada
Evidencia visual