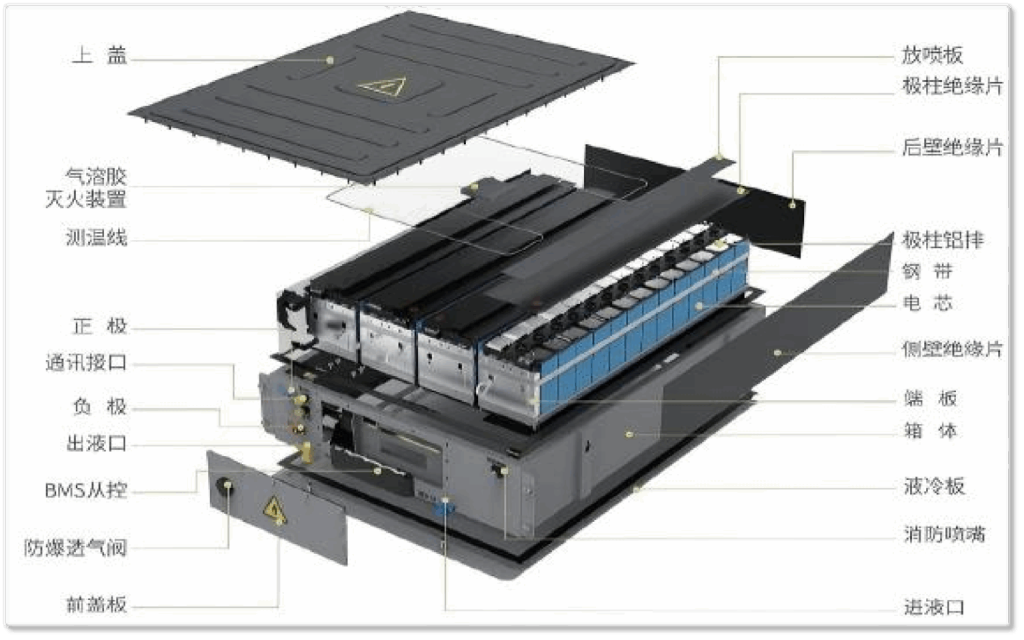
Magazynowanie energii w bateriach wymaga od części z tworzywa trzech rzeczy naraz: musi zapewniać izolację elektryczną, nie rozprzestrzeniać ognia i zachowywać wymiary w gorącej, wibrującej obudowie. Poliwęglan spełnia wszystkie trzy; dlatego jest powszechnie stosowany w budowie modułów. Do tego zadania nie używa się płyty z obróbką powierzchniową, lecz jakości uniepalnionych z żywicy V0, obrabianych w centrach CNC według rysunku.
Dane palności i temperatury
Strona źródłowa publikuje B1 jako standard oraz jakość V0 z żywicy na żądanie; temperatura zapłonu 580°C, samogaszenie i brak toksycznych gazów. Temperatura pracy wynosi od −40°C do 120°C. Jakość V0 powstaje z żywicy, aby klasa obowiązywała w całej grubości; uniepalnienie powierzchniowe nie nadaje się do tego zastosowania.
Wymagania elektryczne i wymiarowe
Materiał jest izolatorem; dane dielektryczne dostarczane są na żądanie. Część musi zachować stabilność wymiarową w gorącej i wibrującej obudowie. Zakres grubości to 0,5–15 mm; chemię ogniw, odległości elektryczne i temperaturę pracy określa właściciel projektu.
Od rysunku do części CNC
W pracach bateryjnych większość kupujących zamawia gotowe części: obrabiane CNC z plików DXF, DWG lub STEP z tolerancją ±0,1 mm. Ostra frezowana krawędź i niekontrolowany zadzior mogą ukryć ryzyko elektryczne i pożarowe; jakość krawędzi jest określana na rysunku i odbierana osobno.
Zakres dokumentów
Jeśli podana jest norma, według której oceniany jest program, przed zamówieniem potwierdza się, jakie świadectwo materiałowe i dane badawcze można dostarczyć. Stosowanie ogólnego certyfikatu do części nie jest właściwe; zakres dokumentów musi odpowiadać części i partii.
Czego ta strona nie obejmuje?
Ta strona wyjaśnia wybór płyty i części obrobionej; nie sprzedaje zgodności na poziomie ogniw, testu ucieczki termicznej ani atestu systemu. Szczegóły produktów uniepalnionego i ESD poliwęglanu znajdują się na odpowiednich stronach produktów, a usługa CNC – na stronie usługi; zgodność systemu weryfikuje proces testowania i atestacji właściciela projektu.
Termin dostawy, MOQ i dane do wyceny paneli magazynów energii
Plastura sprawdza wybór izolacji magazynu energii przed zatwierdzeniem materiału. Należy wysłać geometrię części, format rysunku, grubość, warunki ekspozycji i temperatury, potrzebę dokumentów oraz ilość. Dla paneli magazynów energii standardowe wymiary magazynowe i kolory realizowane są w 7–10 dni, wytłaczanie niestandardowe w 12–18 dni; obróbka CNC wydłuża o 3–7 dni. Dla panelów magazynów energii publikowane minimum wyjściowe na tej stronie to 100 m² lub 1 tona; wycena w USD w warunkach FOB/CIF/DDP.
Etap odbioru i wyceny
W wycenie jakość (B1 lub V0 z żywicy), grubość, wymiar części, zakres obróbki CNC, tolerancja i zakres dokumentów muszą być powiązane w tej samej pozycji. Próbka i, w razie potrzeby, identyfikowalne świadectwo badań są planowane przed zamówieniem; jawne wyjątki należy pokazać w wycenie pisemnej w osobnych liniach.
Informacje potrzebne do wyceny
- Stwierdzenia B1/V0, temperatury zapłonu 580°C, zakresu −40°C do 120°C i dielektryczne są informacją producenta; weryfikowane świadectwem partii zamówienia i danymi badań.
- Klasa V0 wymaga jakości z żywicy, aby obowiązywała w całej grubości; płyta z obróbką powierzchniową nie nadaje się do tego zastosowania.
- Tolerancja CNC ±0,1 mm jest informacją o zakresie usługi; potwierdzana rysunkiem dla części, a jakość krawędzi odbierana osobno.
- zastosowanie (bariera między ogniwami, pokrywa szyny zbiorczej, wkładka obudowy)
- rysunek części (DXF/DWG/STEP) i tolerancja krytyczna
- grubość i materiał (B1 lub V0 z żywicy)
- temperatura pracy i wymaganie elektryczne
- potrzeba dokumentów i danych badań (nazwa normy)
- ilość i miejsce dostawy
Sprawdź jakość uniepalnionąOceń jakość ESDSprawdź usługę obróbki CNCOpracuj plan kontroli jakości i dokumentówSprawdź plan MOQ, terminów dostaw i wysyłkiPoproś o wycenę techniczną części do magazynu energii
Dowód wizualny